Rimani aggiornato con gli ultimi sviluppi di Zhuoyan, comprese notizie aziendali, scoperte tecnologiche, approfondimenti del settore e informazioni sulle nostre collaborazioni di ricerca e sviluppo e sui risultati riconosciuti.
Le apparecchiature di desolforazione funzionano in condizioni chimiche e termiche impegnative, in particolare se esposte a mezzi di reazione corrosivi e flussi di processo ad alta temperatura. La scelta di un rivestimento anticorrosivo appropriato richiede la considerazione della composizione chimica, della temperatura operativa, del materiale del substrato, della struttura dell'apparecchiatura e dello spessore del rivestimento richiesto.
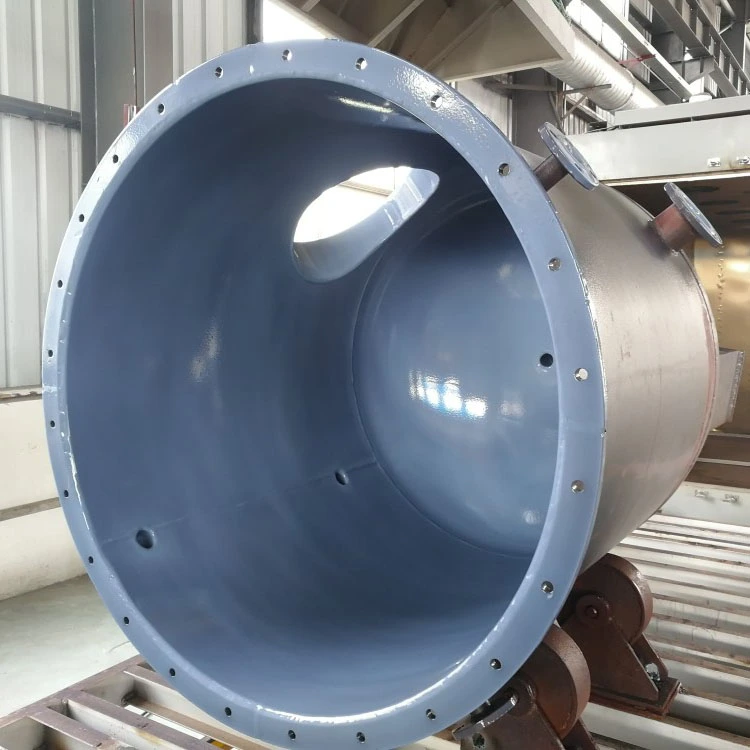
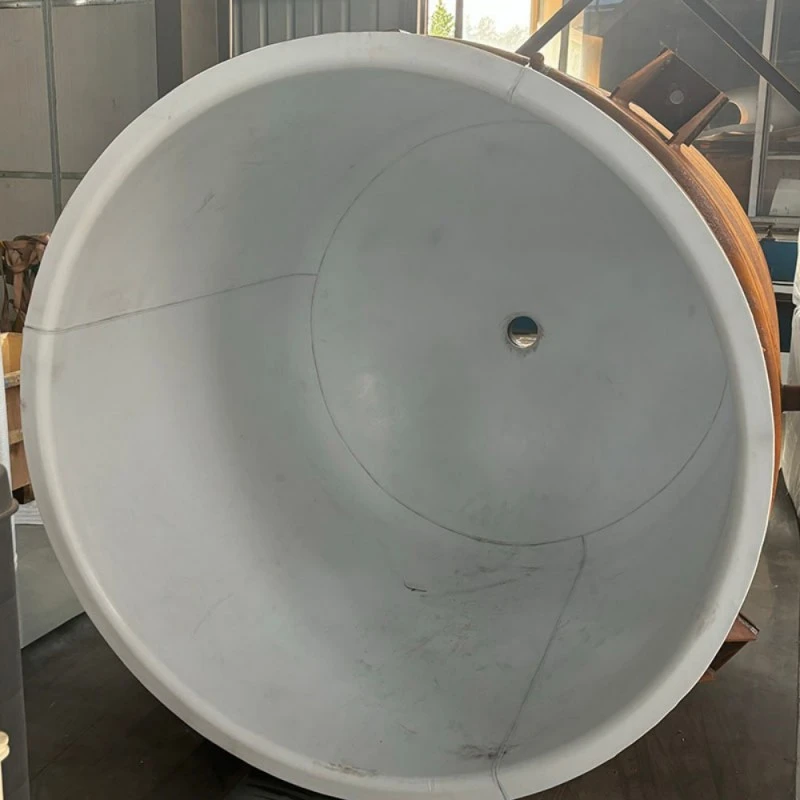
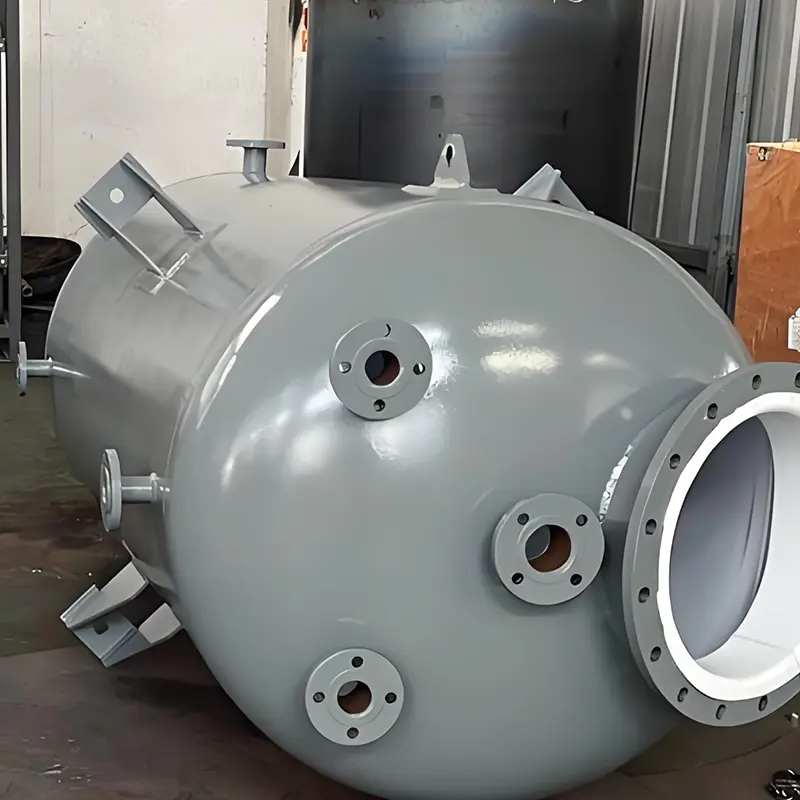
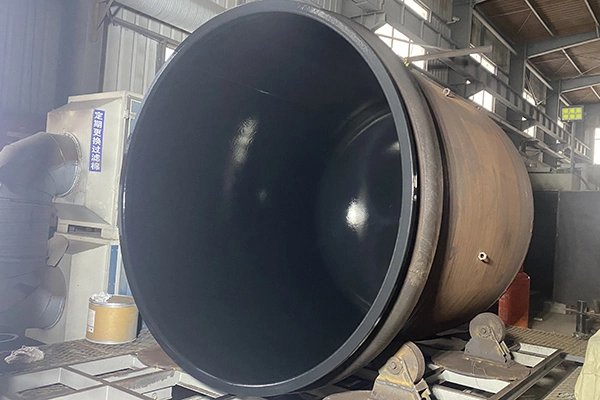
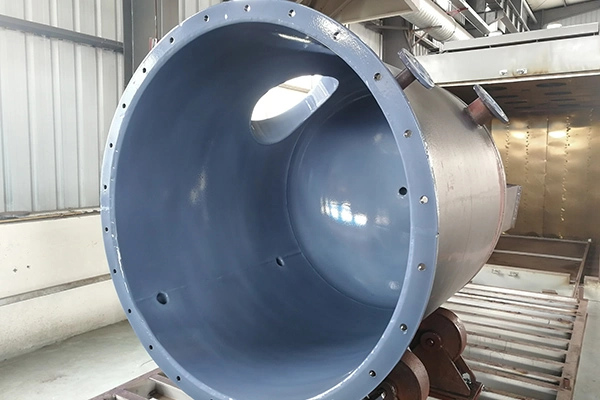
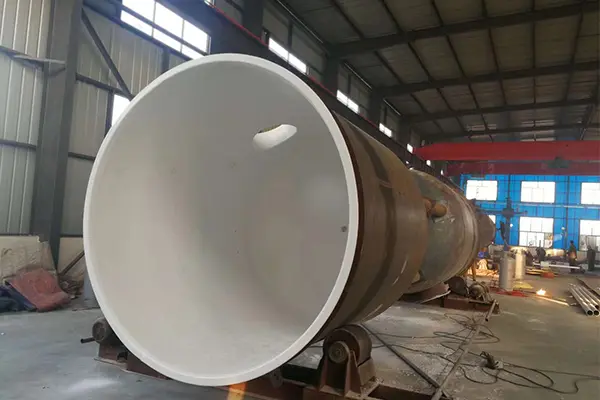
Le opzioni di rivestimento comuni per le applicazioni anticorrosione industriali includono PFA, FEP, ETFE (F40) e HALAR (F30). Il materiale e il metodo di applicazione appropriati dipendono dalla configurazione specifica dell'apparecchiatura e dalle condizioni di servizio. Per i condensatori a desolforazione a umido, è richiesta particolare attenzione alle superfici di tenuta delle flange, alle piastre tubiere, alle griglie interne e ai serbatoi di acido a forma di U sul fondo, dove l'uniformità del rivestimento, la geometria complessa e l'esposizione termica possono influire sulle prestazioni a lungo termine.
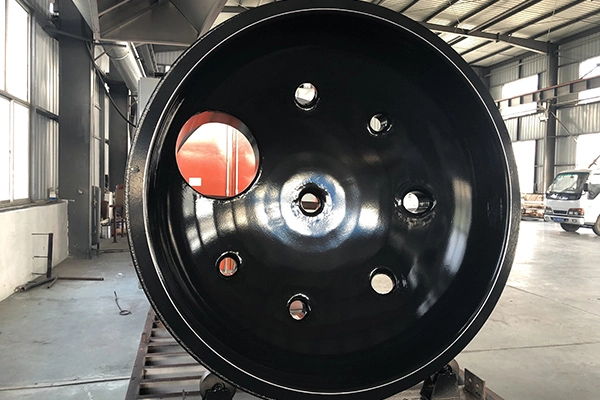
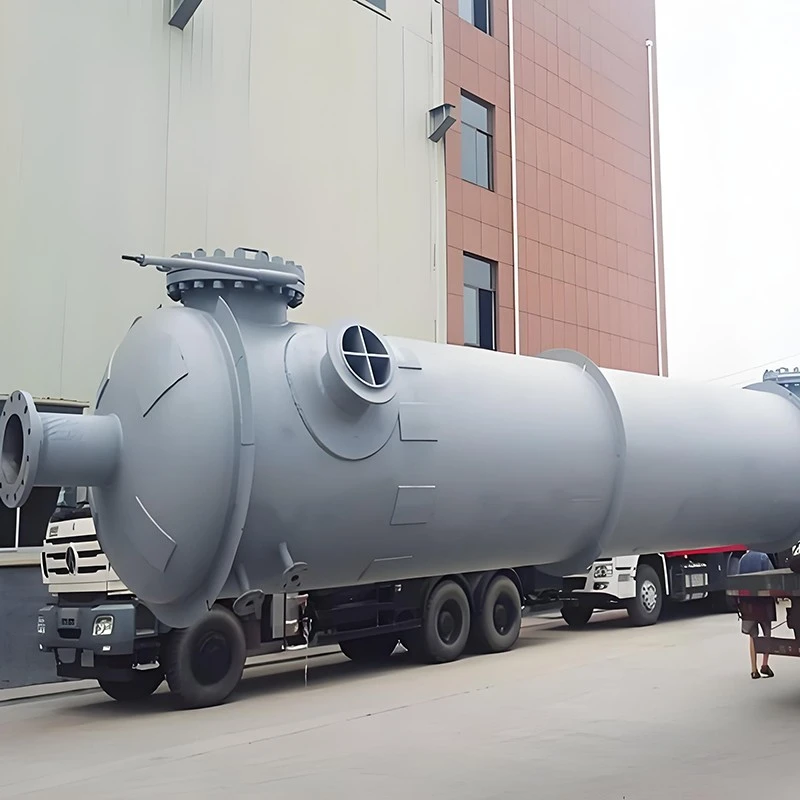
Le dimensioni massime specificate del pezzo per la spruzzatura sono fino a Ø3,8 m × 3,8 m × 8,2 m. L'idoneità di queste dimensioni deve essere confermata rispetto alla geometria effettiva del pezzo e ai requisiti del processo di rivestimento selezionato.
Prima di selezionare un rivestimento anticorrosivo per le apparecchiature di desolforazione, è necessario definire chiaramente l'ambiente operativo. Le seguenti informazioni sono particolarmente importanti:
Queste condizioni forniscono la base per valutare la compatibilità chimica, la selezione del rivestimento, i requisiti applicativi e i criteri di ispezione. Un materiale di rivestimento non dovrebbe essere selezionato esclusivamente in base alla sua generale resistenza alla corrosione; la sua idoneità deve essere confermata per la composizione chimica effettiva e l'ambiente operativo.
Diversi materiali di rivestimento fluoropolimerici vengono utilizzati nelle applicazioni industriali di protezione dalla corrosione. Ciascuno ha caratteristiche specifiche del materiale e l'opzione appropriata deve essere determinata in base al mezzo di processo, alla temperatura, al substrato e alla configurazione dell'apparecchiatura.
| Materiale di rivestimento | Considerazioni sull'applicazione |
|---|---|
| PFA | Considerato per applicazioni che richiedono resistenza chimica e una superficie interna rivestita in fluoropolimero, soggette alle condizioni di servizio specificate. |
| FEP | Utilizzato per applicazioni selezionate di protezione dalla corrosione in cui le proprietà del materiale e i limiti operativi soddisfano i requisiti del processo. |
| ETFE (F40) | Utilizzato per applicazioni di rivestimento specifiche, compresi componenti selezionati del condensatore, in base alla temperatura e alle condizioni chimiche richieste. |
| HALAR (F30) | Utilizzato per applicazioni di rivestimento anticorrosione industriale selezionate. La sua idoneità deve essere confermata per il particolare mezzo chimico e l'ambiente operativo. |
La resistenza alla corrosione e le prestazioni termiche di questi materiali non sono identiche. La composizione chimica, la concentrazione, la durata dell'esposizione, la struttura del rivestimento e le condizioni sperimentate dai singoli componenti dell'apparecchiatura dovrebbero essere esaminati prima che il sistema di rivestimento venga finalizzato.
Lo spessore del rivestimento anticorrosione specificato può variare da 0,3 mm a 1,5 mm, a seconda delle esigenze del cliente e del sistema di rivestimento selezionato. Lo spessore richiesto deve essere definito prima della produzione e verificato utilizzando un metodo di ispezione adeguato al rivestimento e alla progettazione dell'apparecchiatura.
L'uniformità è particolarmente importante intorno alle aperture, alle superfici di tenuta delle flange e ad altre aree geometricamente complesse. Un eccessivo accumulo di rivestimento o un'applicazione non uniforme possono interferire con le dimensioni previste dei componenti e con le disposizioni di tenuta. Il rivestimento finito deve soddisfare lo spessore concordato e i criteri di accettazione.
I materiali di substrato considerati per le applicazioni anticorrosione industriali includono:
La preparazione adeguata della superficie e la procedura di applicazione dipendono dal materiale del substrato. Non tutti i processi di rivestimento sono adatti a ogni substrato, pertanto è necessario valutare la compatibilità, la preparazione della superficie e i requisiti di adesione per la combinazione specifica di rivestimento e materiale di base.
Un processo di spruzzatura controllato è essenziale per ottenere la condizione di rivestimento specificata. La procedura esatta dipende dal materiale selezionato, dal substrato, dalla geometria dell'apparecchiatura e dai requisiti di produzione.
I parametri di processo devono essere controllati in base al materiale e al substrato selezionati. Particolare attenzione dovrebbe essere prestata all'uniformità del rivestimento e alla prevenzione di colature di rivestimento attorno ai fori, alle facce delle flange e ad altre aree critiche.
I colori di rivestimento elencati includono:
La disponibilità del colore deve essere confermata per il materiale di rivestimento selezionato e i requisiti applicativi.
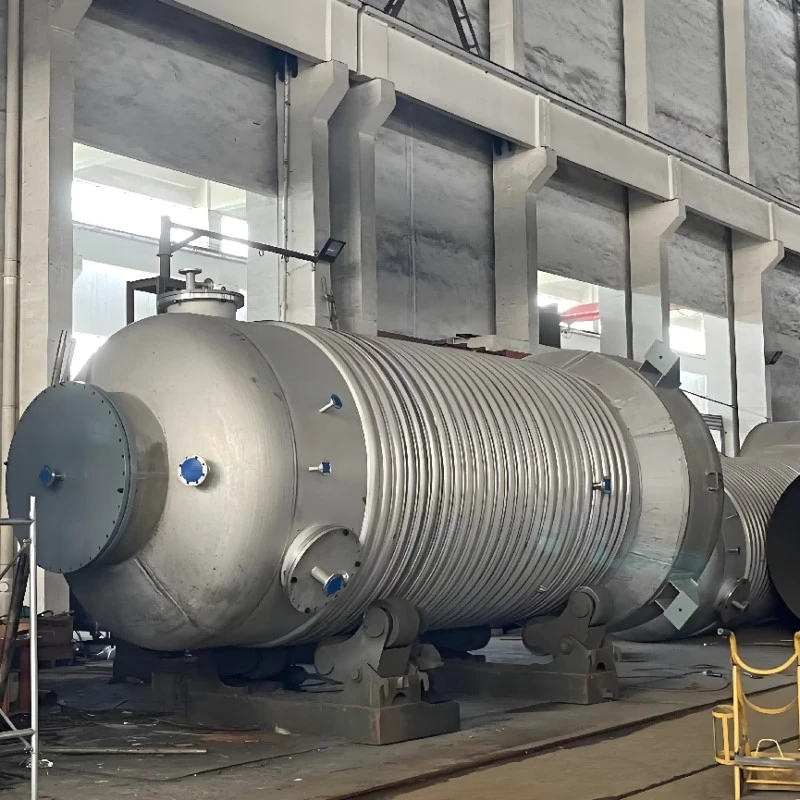
I condensatori di desolforazione a umido possono essere configurati verticalmente o orizzontalmente. Le loro strutture interne e le condizioni operative differiscono, quindi la selezione del materiale di rivestimento, i requisiti di spessore e i dettagli costruttivi dovrebbero essere valutati per ciascun componente anziché applicati in modo uniforme sull'intero condensatore.
Un condensatore di desolforazione verticale a umido è descritto come avente quattro sezioni principali: il coperchio superiore, la piastra tubiera superiore, la piastra tubiera inferiore e il serbatoio dell'acido inferiore a forma di U. Ogni sezione ha requisiti diversi di temperatura di contatto e rivestimento.
| Componente | Rivestimento specificato | Spessore del rivestimento | Temperatura di contatto dichiarata | Considerazioni chiave |
|---|---|---|---|---|
| Copertura superiore | Spruzzatura di ETFE (F40) o HALAR (F30). | 1 millimetro | Non superiore a 120°C | Mantenere la superficie di tenuta della flangia libera da colature di rivestimento e mantenere uno spessore uniforme del rivestimento. |
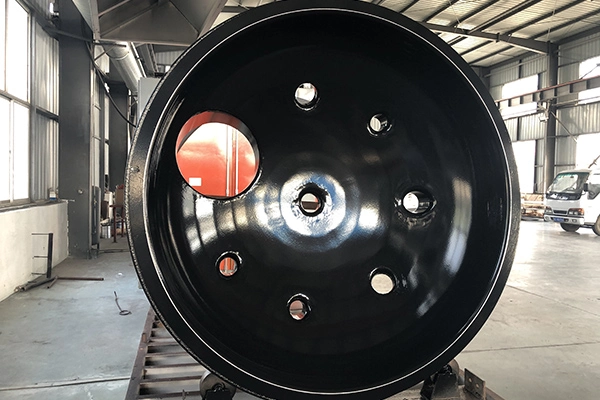
| Piastra tubolare superiore | Spruzzatura di ETFE (F40) o HALAR (F30). | 1 millimetro | Non superiore a 150°C | Previene la fuoriuscita del rivestimento attorno ai fori e mantiene una copertura uniforme su tutta la piastra. |
| Piastra tubiera inferiore | Spruzzatura di PFA | 1 millimetro | Circa 260°C | Porre particolare attenzione ai fori, evitando colature di rivestimento e spessori non uniformi. |
| Serbatoio dell'acido inferiore a forma di U | Rivestimento in PTFE o spruzzatura in PFA | Da confermare per il processo selezionato | La temperatura massima di servizio dichiarata è fino a 290°C | La geometria complessa e le condizioni termiche impegnative richiedono una revisione specifica della costruzione e della protezione. |
Per la copertura superiore è specificata la spruzzatura di ETFE (F40) o HALAR (F30), con uno spessore del rivestimento di 1 mm e una temperatura di contatto dichiarata non superiore a 120°C. La superficie di tenuta della flangia richiede particolare attenzione poiché colature di rivestimento o accumuli eccessivi possono influenzare l'interfaccia di tenuta. Il rivestimento deve essere uniforme su tutta la superficie specificata.
La piastra tubiera superiore è specifica per la spruzzatura di ETFE (F40) o HALAR (F30), con uno spessore di 1 mm e una temperatura di contatto dichiarata non superiore a 150°C. I fori richiedono un attento controllo dell'applicazione per evitare colature del rivestimento e mantenere la geometria prevista.
Per la piastra tubiera inferiore è prevista la spruzzatura di PFA, con spessore di 1 mm e temperatura di contatto dichiarata di circa 260°C. Poiché la piastra contiene più fori e transizioni, l'uniformità del rivestimento e il controllo dell'accumulo di materiale sono considerazioni importanti per l'ispezione.
Sono identificate due opzioni costruttive per il serbatoio dell'acido inferiore a forma di U: rivestimento in PTFE e spruzzatura in PFA. La geometria del serbatoio può rendere impegnativi entrambi i processi, mentre la temperatura di servizio massima dichiarata può raggiungere i 290°C.
Le informazioni di progettazione fornite specificano uno strato di mattoni resistente agli acidi di 300–500 mm sopra la superficie rivestita per contribuire a limitare l'esposizione termica diretta e l'impatto. Date le condizioni di temperatura impegnative, il materiale di rivestimento, lo strato protettivo, i dettagli dell'interfaccia e la struttura completa dovrebbero essere verificati rispetto ai requisiti di processo effettivi prima che la progettazione venga finalizzata.
Un condensatore di desolforazione a umido orizzontale è descritto come avente cinque sezioni principali: il coperchio superiore, la piastra della griglia di disappannamento, la sezione del tubo a tre sezioni, la piastra della griglia di riempimento e il serbatoio dell'acido inferiore a forma di U.
| Componente | Rivestimento specificato | Spessore del rivestimento | Temperatura di contatto dichiarata | Considerazioni chiave |
|---|---|---|---|---|
| Copertura superiore | Spruzzatura di PFA | 1 millimetro | Circa 180°C | Confermare l'uniformità del rivestimento e le condizioni delle relative superfici di connessione. |
| Griglia di disappannamento | Spruzzatura di PFA | 1 millimetro | Circa 180°C | Controlla la copertura della struttura della griglia e delle sue geometrie complesse. |
| Sezione del tubo a tre sezioni | Spruzzatura di PFA | 1 millimetro | Circa 200–250°C | Verificare l'idoneità del rivestimento per la temperatura indicata e per il mezzo di processo effettivo. |
| Piastra della griglia di imballaggio | Da confermare | Da confermare | Da confermare | Determinare il rivestimento e i requisiti operativi dalle condizioni di servizio specifiche del componente. |
| Serbatoio dell'acido inferiore a forma di U | Rivestimento in PTFE o spruzzatura in PFA | Da confermare per il processo selezionato | La temperatura massima di servizio dichiarata è fino a 280°C | Rivedere il metodo di costruzione, la geometria complessa e la protezione termica richiesta. |
La spruzzatura PFA è specificata per la copertura superiore e la piastra della griglia disappannante, con uno spessore del rivestimento di 1 mm e una temperatura di contatto dichiarata di circa 180°C. La piastra a griglia di disappannamento contiene una geometria superficiale più complessa rispetto a una piastra piana, rendendo particolarmente importanti una copertura e un'ispezione coerenti.
La sezione del tubo a tre sezioni è specificata per la spruzzatura di PFA con uno spessore di 1 mm, con un intervallo di temperatura di contatto dichiarato di circa 200–250°C. Le specifiche del rivestimento devono essere valutate rispetto al mezzo di processo e al ciclo operativo effettivi, comprese le variazioni di temperatura durante il funzionamento.
La piastra della griglia di riempimento è identificata come una delle cinque sezioni principali del condensatore orizzontale, ma nelle informazioni fornite non sono forniti il materiale di rivestimento, lo spessore e la temperatura di contatto specifici. Questi parametri devono essere confermati in base alle effettive condizioni operative del componente e ai requisiti di protezione dalla corrosione.
Il rivestimento in PTFE e la spruzzatura di PFA sono entrambi identificati come potenziali metodi di costruzione per il serbatoio dell'acido inferiore a forma di U. La forma complessa del componente può rendere difficile l'applicazione del rivestimento o l'installazione del rivestimento e la temperatura di servizio massima dichiarata può raggiungere i 280°C.
Le informazioni di progettazione fornite specificano uno strato di mattoni resistente agli acidi di 300–500 mm sopra la superficie rivestita per contribuire a ridurre l'esposizione termica diretta e l'impatto. L'idoneità di questa disposizione protettiva dovrebbe essere valutata come parte della progettazione completa dell'apparecchiatura, compreso il profilo di temperatura effettivo e i requisiti del rivestimento o del sistema di rivestimento.
I valori di temperatura elencati per le singole sezioni del condensatore sono input di progettazione specifici dell'applicazione. Non devono essere interpretati come limiti operativi universali per apparecchiature rivestite in PFA, FEP, ETFE, HALAR o PTFE.
L’effettiva idoneità di un rivestimento o rivestimento dipende da diversi fattori:
Prima di selezionare un materiale di rivestimento o approvare il progetto di un condensatore, è necessario verificare le temperature indicate e i dettagli costruttivi rispetto alle effettive condizioni di processo. Laddove un componente opera vicino al limite specificato di un materiale, l'assemblaggio completo e qualsiasi misura protettiva aggiuntiva richiedono particolare attenzione.
La spruzzatura anticorrosione per le apparecchiature di desolforazione richiede una considerazione coordinata del materiale di rivestimento, del substrato, dello spessore, della geometria dell'apparecchiatura, della temperatura operativa e della compatibilità chimica. PFA, FEP, ETFE (F40) e HALAR (F30) forniscono diverse opzioni di materiali per applicazioni industriali selezionate, ma la scelta finale deve essere basata sulle effettive condizioni di servizio.
I condensatori di desolforazione a umido richiedono una valutazione componente per componente poiché i coperchi superiori, le piastre tubiere, le strutture a griglia e i serbatoi dell'acido inferiori a forma di U possono essere sottoposti a temperature diverse e presentare diverse sfide di rivestimento. Particolare attenzione dovrebbe essere prestata alle superfici di tenuta delle flange, ai fori, alle geometrie complesse e ai componenti esposti a condizioni termiche impegnative.
Dati operativi chiari, un processo di rivestimento adeguato, criteri di ispezione definiti e la verifica dell'intera struttura costituiscono la base per un'adeguata soluzione anticorrosione. Le specifiche del rivestimento finale e le modalità di protezione dovrebbero essere confermate rispetto alla progettazione dell'apparecchiatura e ai requisiti effettivi del processo prima della produzione e del funzionamento.